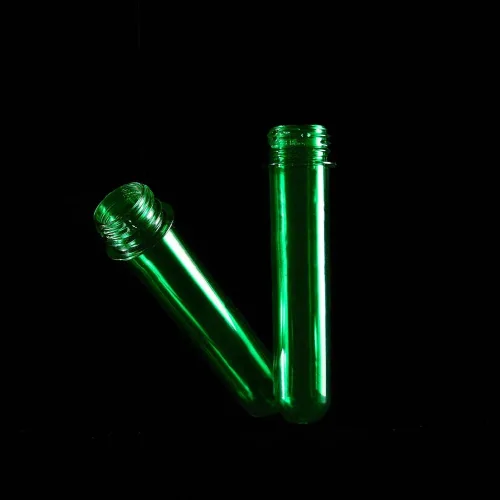
Оптимізація виробництва напоїв: поради щодо вибору та роботи з ПЕТ-преформами
Світ виробництва напоїв живе швидким ритмом змін: малесенька преформа часто визначає, якою вийде пляшка, і наскільки ефективно працюватиме лінія. Ці заготовки — відправна точка для пляшок різного призначення: від питної води та соків до газованих напоїв і харчових олій. Якщо вибрати преформу неправильно або знехтувати процесами зберігання й видування, втрати матеріалу, брак та простої будуть неминучі.
Розуміння технічних характеристик преформ допомагає одночасно знизити витрати і підвищити якість готової тари. Вага, колір, форма горловини, бар’єрні властивості — усе це формує кінцевий результат. Коротко: помилки на етапі вибору повертаються на етапі продажів у вигляді рекламацій і втрачених клієнтів.
Щоб мінімізувати ці ризики, виробникам необхідно звертатися до перевірених джерел інформації та постачальників, де можна знайти детальні описи та рекомендації щодо всіх видів заготовок для пляшок, забезпечуючи оптимальний вибір для будь-яких виробничих потреб.

Важливість правильного вибору заготовок для пляшок
Вибір преформ — не просто технічне завдання, це операційна стратегія. Неправильна преформа призводить до збільшення відходів, проблем із сумісністю обладнання та падіння швидкості лінії. Хороша преформа забезпечує стабільність процесу, зручність експлуатації та передбачувану якість пляшки, яка відповідає очікуванням кінцевого споживача.
Матеріал повинен бути однорідним, без видимих домішок, бульбашок або інших дефектів. Вага преформи визначає витрати полімеру та механічні характеристики пляшки: занадто легка — ризик деформації, занадто важка — зайві витрати на сировину й логістику. Баланс між міцністю і економією знаходять через інженерні розрахунки та практичні випробування.
Критерії вибору якісних ПЕТ-преформ для ефективного виробництва
Щоб лінія працювала стабільно й ритмічно, звертайте увагу на ключові параметри — вони впливають і на технологічність, і на привабливість упаковки для покупця.
Вага та її вплив на міцність і економію
Вага преформи прямо корелює з кількістю полімеру і, відповідно, із жорсткістю пляшки. Прагнення до максимальної міцності шляхом додавання матеріалу швидко підвищує собівартість. Оптимальне рішення враховує обсяг рідини, очікуваний внутрішній тиск (особливо для газованих напоїв) та умови транспортування. Для підбору найкращих технічних рішень можна скористатися консультацією Виробник ПЕТ преформ та комплектуючих «ЗАВОД ПРЕФОРМ».
Тип горловини
Горловина визначає сумісність з кришкою та герметичність. Стандартні типи, наприклад PCO 1810/1881 або BPF, підбирають під конкретну технологію закупорки й обладнання. Невідповідність горловини призводить до протікань, проблем із закупорюванням і рекламацій.
Колір і естетична привабливість ПЕТ-упаковки
Колір преформи впливає на візуальне сприйняття продукту і може захищати вміст від світла. Прозорі преформи підходять для чистих напоїв, а тоновані — для захисту від УФ-випромінювання. Вибір кольору має відповідати брендингу та захисним вимогам до продукту.
Бар’єрні властивості
Бар’єрні преформи важливі для напоїв, чутливих до кисню або вуглекислого газу. Додаткові шари або добавки уповільнюють проникнення кисню і вихід CO2, зберігаючи свіжість смаку і аромат.
Правильна робота з ПЕТ-преформами: від зберігання до видування
Навіть найкраща преформа потребує умовного ланцюга: правильне зберігання, обережне транспортування і відпрацьований процес видування — інакше властивості матеріалу втрачаються.
Умови зберігання ПЕТ-преформ
ПREFORми треба тримати в сухому, помірно прохолодному приміщенні, подалі від прямих сонячних променів, пилу та агресивних випарів. Резкі температурні коливання і висока вологість змінюють структуру полімеру і погіршують технологічні властивості. Ідеальна температура зберігання — 15-25°C, відносна вологість — 40-60%. Зберігання в оригінальній упаковці знижує ризик механічних пошкоджень і забруднення.
Транспортування
Під час перевезення преформи повинні бути щільно закріплені й захищені від ударів. Використовуйте піддони та захисні плівки, щоб уникнути подряпин і деформацій, які ускладнять подальше видування.
Підготовка до видування
Перед подачею в піч преформи потрібно витримати при робочій температурі приміщення, щоб уникнути температурних шоків. Небажана різниця температур призводить до нерівномірного нагріву і дефектів готової тари.
Процес видування
Процес видування складається з кількох етапів, кожен з яких має бути відпрацьований і контрольований:
Основні етапи видування:
- нагрівання преформи в інфрачервоних печах для досягнення еластичності;
- розтягування преформи механічним стрижнем для орієнтації полімерних ланцюгів;
- видування стисненим повітрям для заповнення форми і формування стінок пляшки.
Після перелічених кроків важливий постійний контроль параметрів: температура печі, тиск повітря, швидкість розтягування і тривалість циклу. Будь-яке відхилення може призвести до зморшок, тонких ділянок стінки або непридатної геометрії.
Переваги ретельної оптимізації виробничого циклу
Інвестування часу в правильний вибір преформ і налагодження технологічних процесів приносить відчутну вигоду: знижується собівартість через менше списання матеріалу, скорочується енергоспоживання і зростає продуктивність лінії. Стабільність якості пляшки підвищує довіру споживачів і зміцнює позицію бренду на ринку. Надійна упаковка рідше стає причиною рекламацій, а виробничі простої трапляються рідше — усе це безпосередньо впливає на прибуток і репутацію.
Системний підхід до вибору преформ і дисципліна в зберіганні, транспортуванні та видуванні гарантують, що продукт дійде до покупця в належному стані. Інженерні розрахунки, тестування і регулярний моніторинг процесів — те, що відрізняє стабільного виробника від випадкового постачальника.